¿De dónde sale el scrap en una planta de inyección?
Casi nunca de un solo lugar. Cuando el dueño dice «este mes tiramos mucho», lo que hay en las bolsas de scrap es la suma de cosas muy distintas, y cada una se ataca por otro lado:
| De dónde sale | Cuándo aparece | Qué te dice si lo anotás |
|---|---|---|
| Arranque y puesta a punto | Después de cada cambio de molde o de color, hasta que la pieza sale estable | Cuánto te cuesta cada cambio y si conviene agrupar pedidos |
| Purga | Al cambiar de material o de color | Si el orden de los colores en el programa está bien armado |
| Coladas | En cada ciclo, en los moldes de colada fría | Cuánto material va al molino y cuánto vuelve a la máquina |
| Piezas con defecto | Durante la producción: rebaba, rechupe, falta de llenado, quemado, deformación, manchas | Qué molde o qué inyectora está dando problemas |
| Material en mal estado | Resina húmeda, contaminada o mezclada | Si el problema está en la máquina o antes, en el depósito |
Son las fuentes más comunes; cada planta tiene las suyas y las llama a su manera. Lo importante es que cada una tenga su nombre y no vaya todo a «scrap».
La diferencia que importa: una parte del scrap se muele y vuelve a la máquina, y otra se pierde. Si no sabés cuál es cuál, no sabés cuánto te cuesta de verdad.
¿Qué tiene que quedar registrado del scrap y los rechazos?
Lo justo para que el rechazo diga algo, cargado por el operario en el momento y no por el encargado a fin del turno, de memoria:
- En qué inyectora pasó y con qué molde (en muchos talleres, la matriz).
- Qué pedido estaba corriendo, para saber a quién afecta y si va a alcanzar la cantidad.
- De dónde salió: arranque y puesta a punto, purga, colada o piezas rechazadas durante la producción. Si corresponde a un cambio de molde, dejalo identificado para no mezclarlo con el resto de la corrida.
- Si hubo piezas defectuosas, qué defecto fue, elegido de una lista corta y no escrito a mano: si uno escribe «rebaba» y otro «rebabas en el borde», nadie los puede contar juntos.
- Cuánto se perdió, en piezas o en kilos, siempre con la misma unidad.
- Una foto, si el defecto se ve. Ahorra la discusión con el matricero o con el cliente.
- Si fue al molino o se tiró.
Para calcular porcentajes también necesitás registrar la producción total de esa corrida, no solamente lo rechazado; no mezcles cantidades de piezas con kilos.
Con eso, la pregunta deja de ser «¿cuánto tiramos?» y pasa a ser «¿qué molde da rechupe desde hace dos semanas?». Ese registro te permite elegir qué revisar primero con el encargado de proceso o el matricero; por sí solo no determina la causa del defecto. Y como las fallas quedan registradas con su fecha, ves si la calidad mejora con el tiempo y si una medida que tomaste sirvió.
¿Cómo se programan las inyectoras?
Inyectora por inyectora y día por día: qué pedido corre en cada máquina, con qué molde y hasta cuándo. Tres cosas hacen que el programa de una planta de inyección sea distinto del de otros rubros:
- No todo molde entra en toda máquina. Depende del tamaño del molde y de la fuerza de cierre de la inyectora, así que el programa empieza por saber qué molde va en cuál.
- Un pedido largo ocupa varios días de la misma máquina, y uno corto puede compartir el día con otro, con un cambio de molde en el medio.
- Hace falta el material listo antes de arrancar: la resina y el color.
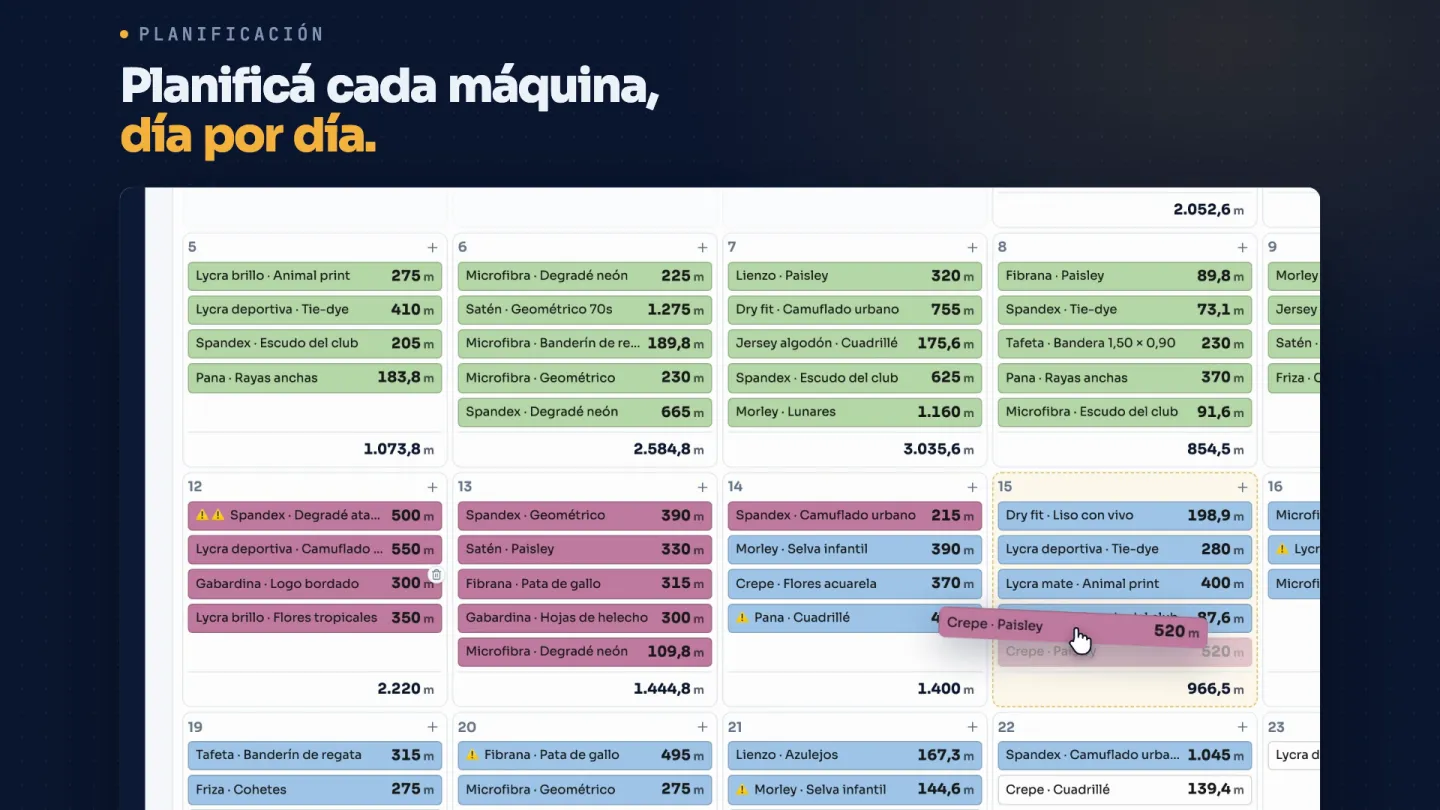
Cómo se arma una grilla por máquina, y qué hacer cuando un pedido se atrasa, está en la guía de planificación de la producción por máquina.
¿Por qué el cambio de molde pesa tanto en el scrap?
Porque cada cambio cuesta dos veces: la máquina parada mientras se saca un molde y se pone el otro, y las piezas de arranque que se descartan hasta que la producción sale estable. Si además cambia el color, se suma la purga.
Por eso el programa y el scrap van juntos. Con el programa de la semana a la vista, se pueden agrupar los pedidos del mismo molde y ordenar los colores de claro a oscuro para purgar menos. Y si cada rechazo de arranque queda anotado con su molde, sabés cuánto te cuesta de verdad cambiar cada uno.
¿Cuándo deja de alcanzar el pizarrón o la planilla?
El pizarrón al lado de las inyectoras y una planilla en la oficina funcionan con pocas máquinas y pocos moldes. Estas son las señales de que ya no alcanzan:
- El programa cambia varias veces por día y el pizarrón y la planilla dicen cosas distintas.
- Para saber qué está corriendo en cada inyectora alguien tiene que ir a mirar.
- El scrap se conoce recién al pesarlo a fin de mes, sin saber de qué molde salió.
- No sabés cuánta resina de cada cliente tenés en el depósito sin ir a contar.
- Cuando un cliente pregunta por su pedido, la respuesta depende de quién atienda.
Ahí conviene un sistema. Hay un estado único del pedido que ven la oficina y la planta. Es colaborativo: cada sector mueve lo suyo cuando el pedido pasa de inyección a control y de control a embalaje. Queda el historial de quién cambió qué y cuándo. El programa se acomoda solo cuando movés un pedido. Y cada persona tiene sus permisos. Lo contamos con más detalle en cómo dejar de controlar la producción en Excel.
¿Cómo mejora Prospia Producción la programación y el scrap de una planta de inyección?
Es un sistema hecho a medida de tu planta: las inyectoras, los estados, los defectos y los nombres son los tuyos. Problema por problema, esto es lo que cambia:
- El programa deja de vivir en el pizarrón. El encargado arma la semana por inyectora y por día, arrastrando los pedidos; un pedido largo se reparte en varios días, el color de cada uno es su estado real y se ve cuánto más le entra a cada día. Ya existe. Que el sistema sepa qué molde entra en qué máquina y calcule las horas con el ciclo y las cavidades de cada molde se construye a medida para esa planta.
- El scrap se carga cuando pasa, no a fin de mes. El operario registra la falla desde el celular al lado de la inyectora: la máquina, el defecto de la lista de esa máquina, una foto, el material perdido y el pedido afectado. El encargado ve cuántas fallas de cada tipo dio cada máquina y cómo evoluciona la calidad. Ya existe. Relacionar el scrap con el molde, distinguir arranque, purga, coladas y rechazo durante la producción, y calcular porcentajes se construye a medida para esa planta.
- La resina deja de contarse a ojo. Lo que entra se carga con la foto del remito desde el celular, y el stock sale por material y por cliente, con los sobrantes atados al pedido y un aviso si da negativo (cómo se arma esa cuenta está en la guía de stock y consumo de materia prima). Ya existe. Separar el material recuperable del descarte definitivo y llevar el stock de molido se construye a medida para esa planta.
- Nadie llama al galpón para saber en qué está un pedido. El estado se cambia cuando pasa de sector, desde una computadora, una tablet o el celular, y queda quién lo movió y cuándo. El tablero muestra la producción por mes y por cliente, cuánto tarda la mitad de los pedidos y cuánto tarda el 90 %. Ya existe.
- Los moldes tienen su ficha. Un catálogo de moldes con su historial de fallas y de mantenimiento no viene hecho: se construye a medida, porque cada planta los nombra y los cuida distinto.
Se arranca por lo que más duele, que casi siempre es el programa de las inyectoras y el estado de los pedidos. Lo que tenés en Excel o Google Sheets se migra, verificado contra el original, y el resto se suma por etapas.