¿Qué tiene que controlar una tornería que trabaja a pedido?
Una tornería que trabaja para otras empresas no tiene un producto: tiene el plano de cada cliente. Bujes, ejes con chavetero, bridas, un repuesto para una máquina parada o una serie larga para un fabricante. Cada orden pasa por una o varias máquinas, muchas veces sale a un tratamiento y vuelve, y a veces se hace con material del cliente. Lo que el dueño necesita contestar sin bajar al taller es esto:
- En qué paso está cada orden: esperando material, en el torno, en el centro de mecanizado, afuera en un tratamiento, en el rectificado, en control o lista para entregar.
- Con qué plano y qué revisión se está mecanizando, para que nadie haga la serie con una medida vieja.
- Qué tiene cargado cada máquina esta semana: cada torno CNC, el centro de mecanizado, el torno paralelo, la rectificadora.
- Qué piezas están en el temple, el cementado, el nitrurado, el zincado o el cromado duro, desde cuándo y cuántas tienen que volver.
- Cuánto material hay de cada tipo y medida, y cuánto de eso es del cliente.
- Qué piezas se rechazaron, en qué máquina y por qué.
¿Por dónde pasa una orden y qué hay que anotar en cada paso?
Cada taller tiene su recorrido y sus nombres, pero el de una tornería que mecaniza contra plano se parece bastante a éste. Lo que importa es que el estado cambie cuando la orden pasa de un paso al otro, no a fin de semana:
| Paso | Quién lo toca | Qué tiene que quedar anotado |
|---|---|---|
| Oficina técnica | El dueño, el encargado o el programador | El plano y su revisión, la cantidad, el material y qué máquinas va a usar |
| Material | El encargado o el pañolero | Si la barra o la pieza en bruto está en el taller, si es propia o del cliente, y de qué remito salió |
| Corte de barra | El operario de la sierra | Cuántos tramos se cortaron y si sobró un pedazo que sirve |
| Torneado y fresado | El tornero o el operador del CNC | En qué máquina se hizo, si se aprobó la primera pieza y cuántas salieron bien |
| Tratamiento afuera | Quien despacha y quien recibe | Qué tratamiento, a qué proveedor, cuántas piezas salieron, cuándo, y cuántas volvieron |
| Rectificado | El rectificador | Que se rectificó y qué piezas quedaron fuera de medida |
| Control y entrega | El encargado | Que se controló contra el plano, que la cantidad está completa y que salió con su remito |
Es un recorrido de ejemplo: hay talleres que no rectifican, otros que hacen el tratamiento antes de la terminación y otros que sólo reparan. Los pasos tienen que ser los tuyos.
Máquina por máquina: ¿cómo sé cuánto más le entra a cada torno?
En una tornería el cuello de botella suele ser una máquina: el torno CNC grande, el único centro de mecanizado o la rectificadora. Si su plan vive en un pizarrón, lo sabe el encargado y nadie más.
Dos cosas hacen que el plan de una tornería sea distinto. Una serie larga ocupa la máquina varios días, así que la orden tiene que poder repartirse. Y cada cambio de pieza en un CNC pide preparación: montar las mordazas, cargar el programa, ajustar las herramientas y aprobar la primera pieza. Con el plan a la vista, agrupás las órdenes que comparten preparación y la máquina para menos.
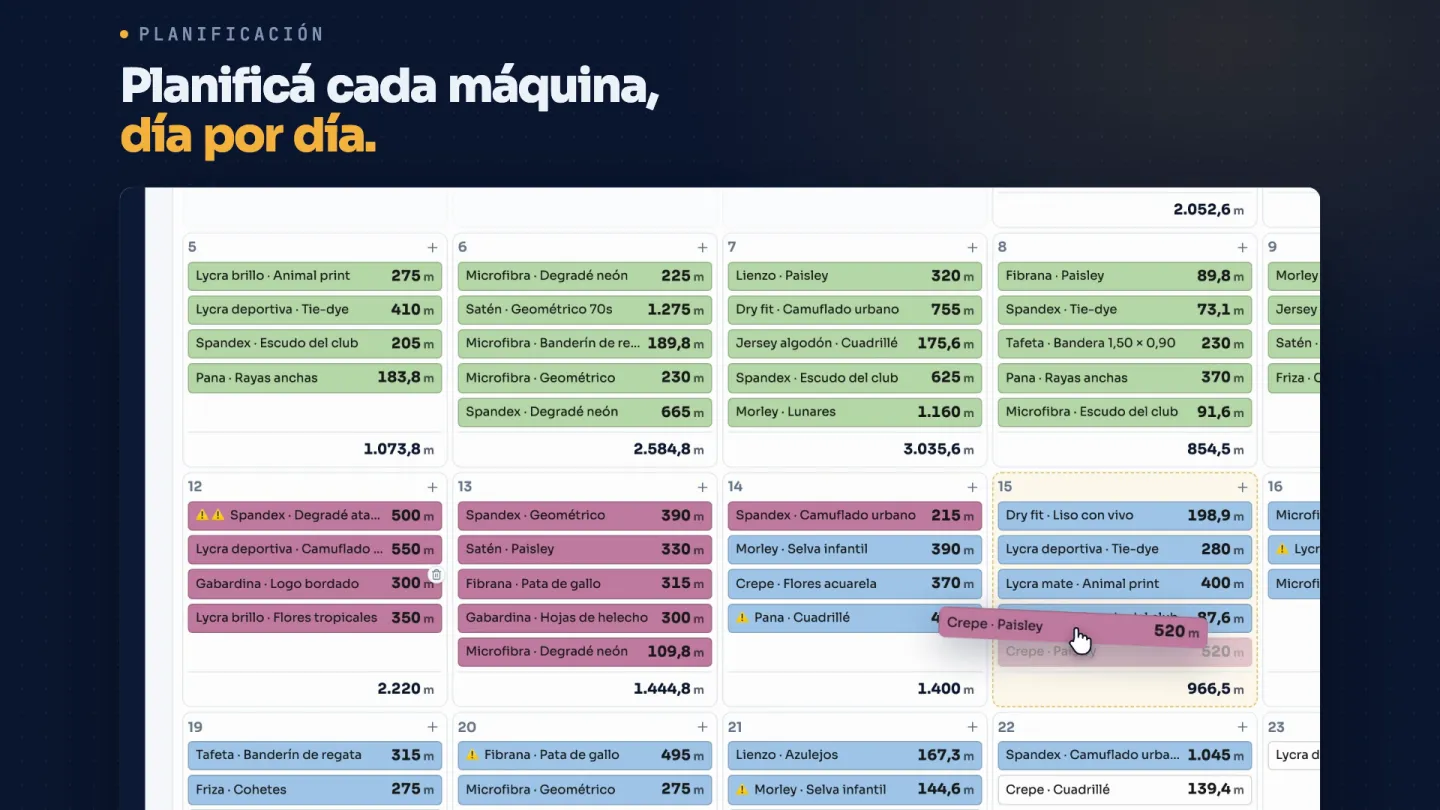
Cómo armar ese plan día por día está en la guía de planificación por máquina.
Temple, nitrurado y zincado: ¿cómo sé qué piezas tengo afuera?
Si el seguimiento de las piezas que mandás a tratamiento queda sólo en los remitos, para contestarle al cliente tenés que reconstruir cada envío. Sin registrar cuántas salieron, cuántas volvieron y qué paso sigue, cuesta detectar una devolución incompleta o una orden que espera para continuar.
Lo mínimo es tratar cada tratamiento como un paso más de la orden: que diga «en temple» o «en zincado» con la fecha en que salió, y que al volver se anote cuántas piezas llegaron. Así ves qué hay afuera, en qué proveedor, desde hace cuánto y qué órdenes esperan la vuelta para seguir. Qué anotar de cada envío y cada devolución lo contamos en la guía de producción tercerizada.
Cuando el material es del cliente, ¿qué hay que anotar?
Muchas tornerías trabajan una parte con barras, fundiciones o forjados que manda el cliente. Ahí no alcanza con saber cuánto material hay: hay que saber de quién es. Al entrar, cuántas barras o piezas llegaron y con qué remito. Al salir, cuántas se entregaron, cuántas se rechazaron y qué sobró. Si no, el día que falta una pieza para completar la serie no hay cómo explicar adónde fue el material.
Una planta de sublimación textil de Buenos Aires que trabaja sobre la tela de sus clientes resolvió el mismo problema con su tela: cada entrada se carga con la foto del remito y el stock de cada cliente sale solo, con lo que sobró atado a cada pedido. Más en la guía de trabajo a façon.
¿Cuándo deja de alcanzar la planilla?
Éstas son las señales de que la planilla y el pizarrón ya no alcanzan:
- Para saber en qué está una orden hay que bajar al taller a preguntarle al tornero.
- Se mecanizó una serie con una revisión vieja del plano y nadie sabe cuándo cambió.
- Las piezas que están en el temple o en el zincado se conocen recién cuando alguien llama al proveedor.
- Se arranca una orden y falta la barra, o se pide material que ya estaba en el estante.
- Las piezas rechazadas se tiran o se reprocesan en el momento y no quedan en ningún lado.
Ahí conviene un sistema: un estado único de cada orden que ven la oficina y el taller; colaborativo, porque cada uno mueve lo suyo cuando la orden pasa del torno al tratamiento; con el historial de quién cambió qué y cuándo; con un plan de máquinas que se acomoda solo, y con permisos para cada persona.
¿Cómo mejora Prospia Producción el seguimiento de una tornería?
Prospia Producción se arma con tus pasos, tus máquinas y tus nombres. Problema por problema, esto es lo que cambia en el día a día:
- Nadie baja al taller a preguntar. Cuando la orden sale del CNC para pasar al tratamiento, el operador cambia su estado desde el celular o la tablet y la oficina ya la ve lista para mandar a templar. Cada cambio queda con quién y cuándo, y se filtra por cliente o por estado. Ya existe.
- El plan de las máquinas deja de vivir en el pizarrón. El encargado arrastra las órdenes en la grilla de cada torno o del centro de mecanizado, día por día; ve cuánto más le entra a cada día, una serie larga se reparte en varios días y el color es el estado real de la orden. Ya existe.
- Las piezas afuera se ven. «En temple» o «en nitrurado» son estados como cualquier otro, y el historial dice desde cuándo están ahí. Ya existe. Llevar cada envío a cada proveedor con sus piezas, lo que vuelve y lo que falta se construye a medida para tu taller.
- El material del cliente se cuenta. Lo que entra se carga con la foto del remito desde el celular, y el stock sale por material y por cliente, con los sobrantes atados a la orden y un aviso si da negativo. Ya existe. Llevarlo en barras por diámetro y largo, o en piezas en bruto, se construye a medida.
- Los rechazos se miden. La falla se carga por máquina desde el celular, con foto y el material perdido, y con el tiempo da estadísticas de cómo avanza la calidad y en qué máquina hay que tomar medidas. Ya existe.
- El plano viaja con la orden. Que cada orden lleve su plano y su revisión, que se vea cuándo cambió y que quede registrada la aprobación de la primera pieza se construye a medida.
Se arranca por lo que más duele, que casi siempre son las órdenes y sus estados. Lo que tenés en Excel o Google Sheets se migra, verificado contra el original, y el resto se suma por etapas.