¿Qué quiere decir planificar la producción, en concreto?
Es poder contestar tres preguntas sin ir a la planta: qué hace cada máquina hoy, cuánto más le entra esta semana y qué fecha le podés prometer a un cliente que pide algo nuevo. Si la fecha se promete a ojo y después se corre, no hay plan: hay una lista de deseos.
Se planifica por máquina o por puesto, según lo que marque el ritmo de tu planta. En una imprenta, por máquina de impresión; en una metalúrgica, por la plegadora o la cortadora; en un taller de confección, por la mesa de corte o la línea de costura; en una alimenticia, por línea de envasado. Lo que importa es planificar donde se forma la fila de pedidos, no en todos lados.
¿Qué necesitás saber antes de armar el plan?
- Cuánto produce cada máquina en un día, en la unidad de tu rubro: metros, pliegos, piezas, kilos o prendas. El número real, medido en tu planta, no el del manual.
- Cuánto tiempo se va en preparar la máquina entre un pedido y otro: cambiar el color, la matriz o el molde. Si cada cambio lleva una hora, cuatro pedidos chicos en un día no son lo mismo que uno grande.
- Qué pedidos están listos para entrar: con la materia prima en la planta y el diseño o la muestra aprobados. Un pedido sin material no se planifica: se espera.
- La fecha prometida de cada pedido, para saber cuál va primero.
- Qué días la máquina no está: un feriado, un mantenimiento o el operario de vacaciones.
Si todavía no sabés cuánto produce cada máquina por día, empezá por ahí: anotá durante dos o tres semanas cuánto sale de cada una. Sin ese número, cualquier planificación es una adivinanza prolija.
¿Cómo se arma la grilla de máquinas por día?
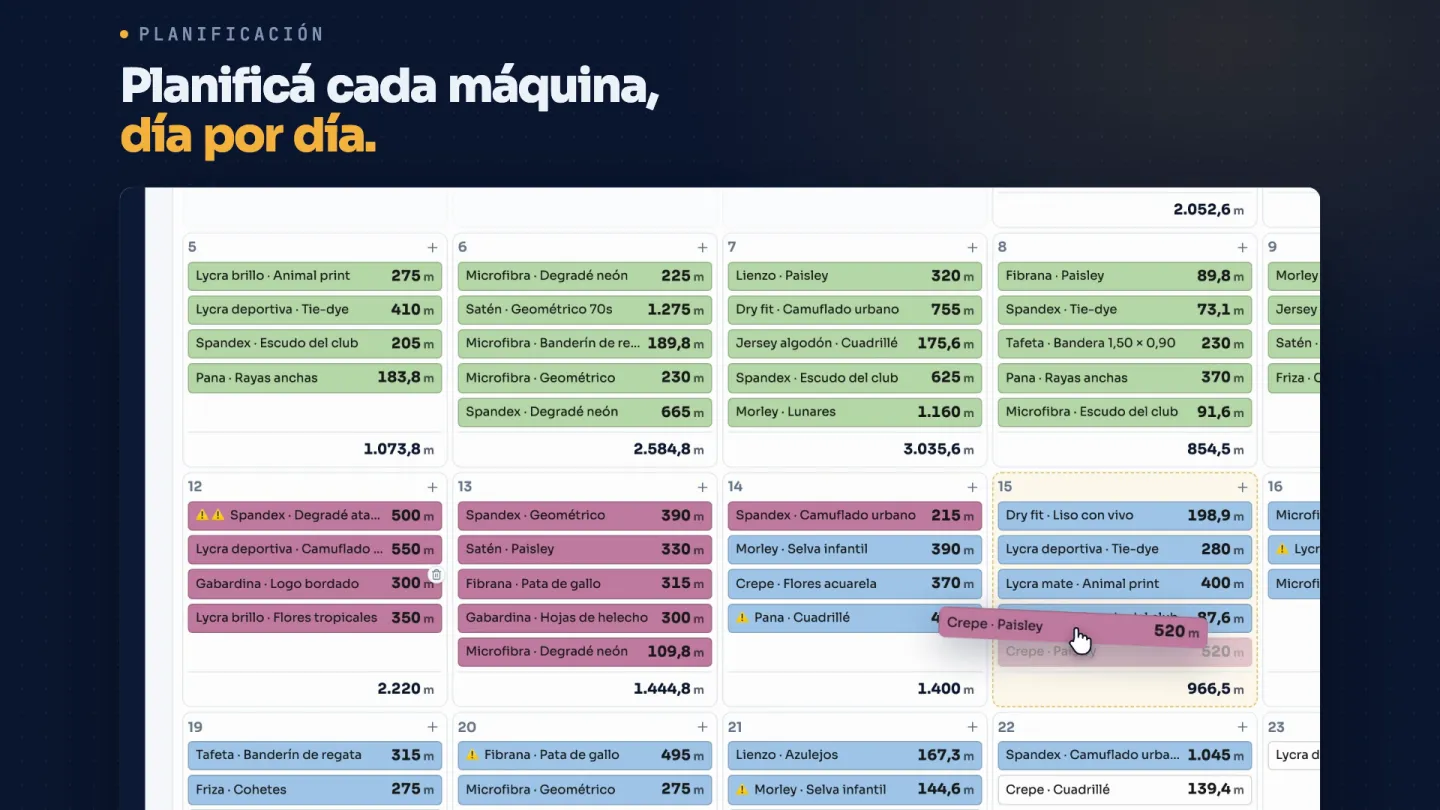
Las máquinas en una dirección y los días en la otra. En cada casillero van los pedidos de esa máquina para ese día, con su cantidad, y abajo de cada día, el total cargado. Al lado, lo que la máquina puede hacer en un día: la diferencia entre las dos cifras es lo que todavía entra.
- Un pedido grande se reparte en varios días: si una máquina hace un tercio del pedido por día, ocupa tres casilleros.
- Las urgencias se marcan como urgencias, no se meten a la fuerza: así se ve qué pedido corrieron para hacerles lugar.
- Lo que no está planificado tiene que estar a la vista en una columna aparte, no en la cabeza del encargado.
- El total por semana importa tanto como el del día: es el que te dice si un pedido nuevo entra antes del viernes.
¿Cuánto más le entra a una máquina esta semana?
La cuenta es simple: lo que la máquina hace por día, por los días que trabaja esta semana, menos lo que ya tiene cargado. Con números redondos: si una máquina hace 1.000 metros por día, trabaja 5 días y tiene 3.800 metros cargados, le entran 1.200 metros más. Si el pedido nuevo es de 2.000, no entra esta semana, y conviene decírselo al cliente hoy y no el viernes.
Dos trampas. La primera, planificar al cien por ciento: algo siempre se rompe, se rehace o se atrasa, y un plan sin margen se cae el primer día. La segunda, sumar unidades distintas: si una máquina hace pedidos en metros y otros en unidades, la carga se cuenta en horas de máquina o en una unidad común, no sumando metros con unidades.
¿Qué gana la planta con una plataforma en lugar del pizarrón o el Excel?
El pizarrón y la planilla sirven para armar el plan del lunes. El problema empieza el martes, cuando hay que mantenerlo al día entre varias personas. Ahí es donde una plataforma cambia la forma de trabajar:
- Cada pedido tiene un estado, y es el mismo para todos. No hay uno en el pizarrón, otro en la planilla de la oficina y otro en la cabeza del encargado: el estado que ve el vendedor es el que marcó la planta.
- Lo ve todo el mundo, desde donde esté. La oficina, el encargado al lado de la máquina y el que le contesta al cliente miran lo mismo, en la computadora o en el celular, sin instalar nada y sin preguntarle a nadie.
- Es colaborativo: cada sector mueve lo suyo. Cuando corte termina un pedido, lo marca, y el sector siguiente se entera en ese momento, sin que nadie avise por WhatsApp ni pase a borrar el pizarrón. Varios trabajan a la vez sin pisarse, que es justo lo que no aguanta un Excel compartido.
- Queda el historial de cada pedido: quién lo movió, a qué estado y cuándo. Si algo se atrasó, se ve en qué paso se trabó; y de esos cambios sale, sin hacer ninguna cuenta, cuánto tarda de verdad un pedido.
- El plan se acomoda solo. El color de cada tarjeta es el estado real del pedido, y el total cargado por máquina, por día y por semana se calcula solo: cuando un pedido avanza o se atrasa, la planificación ya lo sabe.
- Cada uno ve y cambia lo que le toca. Los permisos se arman para cada persona, así nadie toca por error lo que no es suyo.
Por eso el cambio no se nota en el plan del lunes, que con un pizarrón también sale: se nota en que el jueves el plan sigue diciendo la verdad. Cómo pasar lo que hoy tenés en planillas, sin perder la historia, está en la guía para dejar el Excel.
¿Qué hago cuando un pedido se atrasa o entra una urgencia?
Se replanifica, y eso es normal: un plan de producción no se arma una vez por semana y se deja quieto. Lo que sí tiene que pasar es que el cambio se vea. Si un pedido se corre al jueves, el que estaba el jueves se corre también, y alguien tiene que saber a qué cliente avisarle.
Acá es donde la planilla y el pizarrón más sufren: no saben en qué está cada pedido. El plan dice que el pedido del lunes está en la máquina, pero el pedido todavía espera material; o ya salió y nadie lo borró. Por eso la planificación funciona mejor cuando está conectada con el estado de cada pedido: si el taller marca que un pedido terminó, el casillero cambia solo.
Una costumbre que ayuda: un vistazo al plan a primera hora, todos los días, y una revisión con el encargado una vez por semana, como en el paso 10 de la guía para organizar la producción.
¿Cómo se ve la planificación en un sistema a medida?
Así la armamos en Prospia Producción, con las máquinas y los nombres de cada planta:
- Cada pedido es una tarjeta que se arrastra al día y a la máquina.
- Cada día y cada semana muestran el total cargado, para saber cuánto más entra.
- Un pedido grande se reparte en varios días, y las urgencias y las notas quedan marcadas en la tarjeta.
- El color de la tarjeta es el estado real del pedido: cuando el taller lo mueve, la planificación cambia sola.
- En el celular la grilla se ve girada, para leerla de parado en la planta.
La planificación de una máquina que vivía en una planilla, en una planta de sublimación de Buenos Aires, hoy funciona así: está contado en el caso de éxito.